1 de out. de 2026
Remoção do Cordão de Solda Interno de Tubos Soldados
Originalmente publicado em Siderurgia Brasil, ed. 201, outubro/2026
Por trás de um processo aparentemente simples há uma série de medidas e posturas que devem ser alcançadas pelo corpo operacional e comercial da empresa. Veja o que considerar antes de produzir tubos com remoção interna.
O aumento de demanda por tubos com remoção interna vem fazendo com que fabricantes procurem por informações sobre o desenvolvimento desse sistema para suas empresas.
Entretanto, é necessária uma reflexão sobre a capacitação dos fabricantes além da avaliação da real necessidade desse processo demandada pelo mercado. Isso porque, por trás desse processo aparentemente simples, há uma série de medidas e posturas que devem ser alcançadas pelo corpo operacional e comercial da empresa. Vamos explanar algumas delas a seguir.
O Que é Remoção
Alguns clientes solicitam ao departamento comercial tubos com cordão de solda removido - mas o que é isso? Bem, remoção do cordão de solda é um termo inadequado. Na verdade, se remove o excesso do cordão de solda gerado na operação de solda contínua – mais comum no processo HFIW (solda por indução a alta frequência).
Há várias nomenclaturas no mercado brasileiro, dentre elas:
- R&R (Rebarba Removida)
- CSR (Cordão de Solda Removido)
- RIR (Rebarba Interna Removida)
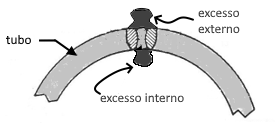
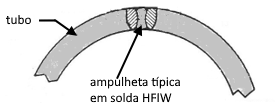
Por Que Remover?
A operação de remover o excesso de cordão se restringe a aplicações específicas onde o diâmetro interno do tubo é utilizado ou onde rebarbas ou excessos internos prejudicam operações no cliente.
É importante que a superfície interna seja regular, sem que a operação de remoção afete a resistência do tubo na região da solda. Sem sulcos ou excessos.
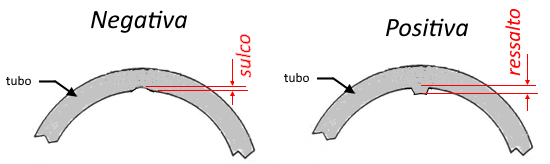
Aspecto da superfície interna após a remoção
Assim sendo, são esses os motivos de se produzir tubos RIR:
- Exigência da aplicação do cliente:
- Encaixes na superfície interna (fabricação de buchas, anéis, cilindros hidráulicos e pneumáticos)
- Operações que utilizam a superfície interna para fixação (curvamento, posicionadores e gabaritos)
- Operações onde o cordão interno possa se soltar (usinagem, rosqueamento, galvanização)
- Operações onde o cordão interno interfira no processo (trefilação)
- Exigência da aplicação de norma: a maioria das normas de tubos não obriga remover internamente, deixam para acordo com o cliente, porém, algumas exigem:
- Eletrodutos (NBR 5597 / 5598) – restringe explicitamente as “rebarbas internas”
- Condução (NBR 5590 e outras) – restringe indiretamente (limita Ø e espessura)
- Tubos Industriais (NBR 5591/ EN10305) – restringe indiretamente (limita altura do cordão)
- Exigência do mercado: embora não seja uma exigência formal, muito frequentemente o mercado fica mal-acostumado a receber produtos com rebarba interna removida e passam a exigir essa característica, mesmo não sendo necessários. Por exemplo, os tubos soldados de condução que competem com os tubos sem costura - que obviamente não tem cordão de solda.
Por outro lado, há um sem-número de aplicações não relacionadas aqui que justificam o fornecimento de tubos RIR!
Como Remover?
A remoção do excesso de cordão de solda é uma operação de usinagem. Como é feita dentro de um contorno fechado (tubo) e em condições de temperatura e parâmetros de corte atípicos, comparados à usinagem comum, ela requer alguns cuidados especiais.
O esquema abaixo traz de forma simplificada como é uma instalação de ferramenta pneumática numa formadora de tubos:
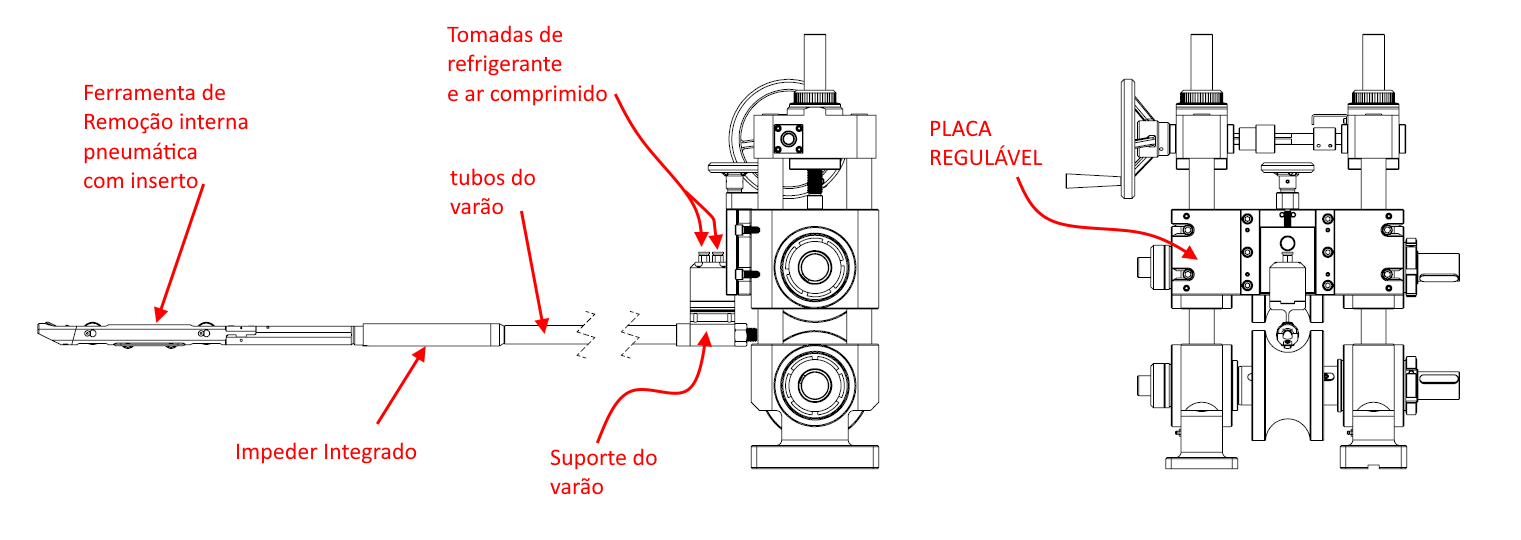
Esquema de instalação da ferramenta pneumática numa formadora de tubos
Uma placa de fixação colocada no castelo da formadora sustenta o sistema. Essa placa permite ajuste a diversos diâmetros de tubo. Utilizando de varões rigidamente fixados à placa e instalados internamente no tubo sendo fabricado, consegue-se o posicionamento da ferramenta no ponto certo de remoção do cordão de solda. Um impeder é integrado ao varão para propiciar a soldagem do tubo.
É importante que o varão tenha passagem interna de refrigerante (óleo solúvel) numa pressão e temperatura adequados. Em alguns casos há a necessidade de refrigeração adicional do óleo solúvel através de um chiller.
A atuação da ferramenta verticalmente contra a parede do tubo no ponto de escarfagem interna se dá por um “pistão” pneumático na base do corpo da ferramenta de remoção interna.
Também é igualmente importante que o ar comprimido tenha pressão adequada para atuação da ferramenta.
Para tanto, são necessários bomba de múltiplos estágios para o óleo solúvel e multiplicador de pressão (booster) para o ar comprimido, caso não se tenha pressão adequada nesses fluidos.
O esquema acima mostra o sistema pneumático que é bastante utilizado na maioria das aplicações.
Porém outros dois sistemas também são utilizados:
- Sistema Hidráulico – ao invés de atuação por ar comprimido, é necessária uma unidade hidráulica para atuar na ferramenta.
- Sistema Mecânico – a atuação na ferramenta é feita através de um sistema de molas
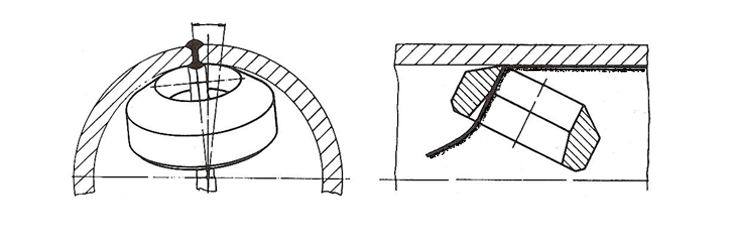
Sistemas hidráulico e mecânico de atuação da ferramenta de remoção
Considerações Importantes
É bom que o cliente saiba que o mercado divide em três níveis de capacitação para fabricantes de tubos soldados (HFIW):
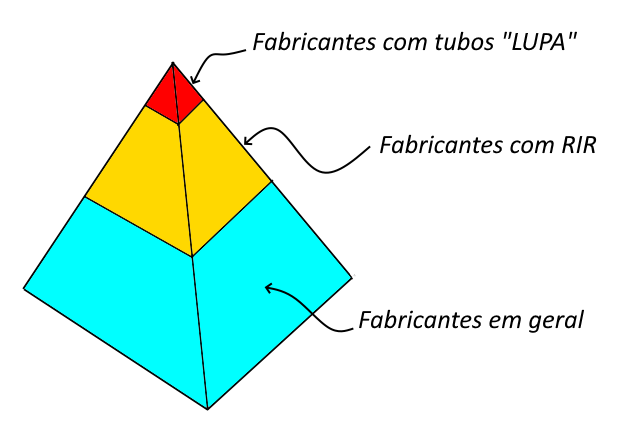
Pirâmide dos três níveis de capacitação dos fabricantes de tubos soldados
A diferença desses níveis é basicamente a aplicação de seus produtos e tem muito a ver com a forma de remoção e matéria prima utilizada. Quanto mais alto na pirâmide, maior a complexidade do processo.
Fabricantes com RIR – Os fabricantes que atendem o mercado RIR geralmente fabricam tubos com tolerâncias da altura do cordão mais abertas. Geralmente em tubos industriais, de condução e eletrodutos. A matéria prima tem faixa ampla de composição química e propriedades mecânicas, mas geralmente se emprega aço baixo carbono.
Fabricantes de tubos “Lupa” – entende-se por lupa o tubo RIR cujas tolerâncias são restritas devido a suas aplicações. Originalmente essa denominação decorria de aplicações em tubos trefilados a frio.
São produtos dos trefiladores: tubos hidráulicos, cilindros (camisas) hidráulicos e pneumáticos, tubos de precisão, peças técnicas geralmente de indústrias automotivas, de máquinas e até aeronáuticas.
Por sofrerem tratamento térmico em fornos contínuos entre etapas de trefilação, esses produtos requerem matérias primas diferenciadas para que mantenham as propriedades especificadas.
O departamento Comercial precisa estar atento a essas diferenças nas aplicações pois raramente quem fabrica um tubo RIR comum consegue fazer adequadamente tubos “Lupa”.
Atenção também deve ser dada ao preço, pois o mercado nem sempre quer pagar por essa operação.
Considerações Sobre a Operação
Fabricar tubos RIR requer especificações adequadas dos produtos e operadores treinados para a função. Entenda o fabricante que não é um produto igual aos outros. Requer um código diferente e sempre trará um subproduto na ordem de produção: o tubo sem remoção!
Isso ocorre devido ao ajuste ser feito com a máquina “rodando” e muitos cuidados durante o processo para não parar a máquina com a ferramenta atuando (lembre-se é como uma usinagem). Assim, antes de parar a máquina, deve-se parar de remover.
Outro aspecto é a perda de produtividade. Dependendo da relação Diâmetro x Espessura do tubo, haverá perda de velocidade devido ao sistema de impeder não ter a massa de ferrites como no tubo sem remoção. Do mesmo modo, haverá mais paradas operacionais nesse tipo de produto, além do fato de se produzir no mesmo lote tubos RIR e não RIR, o consumo de matéria prima geralmente é maior.
Como o processo remove uma verdadeira rebarba contínua (o excesso do cordão de solda), ele fica dentro do tubo. O cliente não quer receber isso! Há que se considerar no processo uma etapa para limpeza interna dos tubos. Isso pode ser feito de forma automática na linha (lavagem interna a alta pressão) ou através de sopro de ar comprimido nos pacotes já amarrados.
Concluindo, é um processo relativamente simples, mas que requer atenção a diversos detalhes que podem macular a imagem do fabricante e ainda reduzir a margem de lucro.