1 de out. de 2018
Matérias Primas Adequadas Para Fabricação de Tubos Soldados HFIW - Parte 2
Originalmente publicado em Siderurgia Brasil, ed. 130, set./out. 2018
Dando continuidade ao artigo previamente publicado sob mesmo título onde comentamos a variação indiscriminada de larguras de fitas cortadas para alimentação de formadoras, apontaremos agora a importância da qualidade da matéria prima – aço carbono – empregada no processo de formação e solda HFIW.
Importância da Matéria Prima
Como já foi dito, a matéria prima (MP) é o item de custo mais relevante na fabricação de tubos de aço soldados diretos de máquina. Portanto, deve-se ter cuidado suficiente no manuseio e transformação em todas as etapas do processo.
Outro aspecto relevante e muitas vezes subestimado é a qualidade do material, ou seja, sua especificação para o processamento nos equipamentos de tubos de pequeno diâmetro soldados a alta frequência.
Um operador experiente já vivenciou esta situação:
“A produção estava indo bem até entrar esse rolo de fita! Daí tive que ficar ajustando e gerou toda essa perda…“
É comum dizer que tubos soldados aceitam qualquer tipo de MP e algumas normas são muito abertas quanto a isso. De fato, os tubos soldados aceitam como MP uma ampla gama de composição química e propriedades mecânicas – mas não qualquer tipo de MP!
Tubos soldados não são todos iguais. Há os soldados por processo SAW, TIG, Eletrodo, Laser, etc. e há os HFIW. Lembremos que a maior característica da solda HFIW é a não aplicação de metal de adição (usa o próprio metal base).
Em relação à composição química, a matéria prima ideal é a que tenha uma faixa limitante de “metalóides” (C, Mn, Si, P, S, etc). Alguns deles afetam propriedades de soldabilidade do material, que é diferente para o processo HFIW:
Excesso de Silício (Si) – O Si é, em termos leigos, um “isolante” eletromagnético – Lembre-se que a solda HFIW é baseada em princípios de indução eletromagnética – Fica difícil soldar nesse processo! Além disso o Silício e também o fósforo (P) possuem faixa de teores indesejáveis para produção de tubos, perfis e outras peças para galvanização a fogo.
Falta ou Excesso de Carbono (C) – Tanto a falta como o excesso são prejudiciais à solda. Podendo afetar a recristalização do aço na ZTA - Zona Termicamente Afetada - e fragilizar a solda.
O Excesso de Manganês (Mn) propicia defeitos e óxidos indesejáveis que iniciam trincas internas fragilizando a solda.
A informação do Carbono Equivalente do aço também é um indicador importante para análise da viabilidade de produção de tubos no processo HFIW.
A maioria das Usinas possui aços específicos para fabricação de tubos, que associam tanto a composição química como as propriedades mecânicas que as tornam ideais para atendimento às normas e controle do processo.
Frequentemente, algumas bobinas encalhadas no estoque (tanto das usinas como nos fabricantes) necessitam ser “desovadas” através da transformação em tubos ou perfis com os mais variados defeitos e inconvenientes:
- De forma ou superfície:
- Bobinas ou fitas com empeno lateral
- Quebra de superfície
- Deformação de borda
- Com variação dimensional:
- Bobinas ou fitas com variação de espessura
- Variação de largura
- Composição química incerta: os conhecidos “roll-chance” são gerados nas Usinas como um subproduto, porém ainda sendo classificado como aço tem muitas vezes boas propriedades para fabricação de tubos HFIW, mas o aspecto crítico é sua variação ao longo da corrida ou mesmo da bobina. O ideal é que se exija um certificado de composição e propriedades da Usina ou se faça análise química e metalúrgica desses materiais para poder classificá-los em alguma norma conhecida.
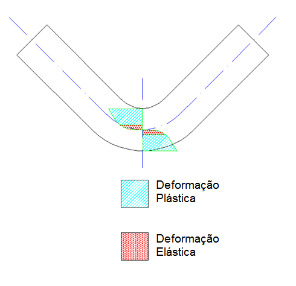
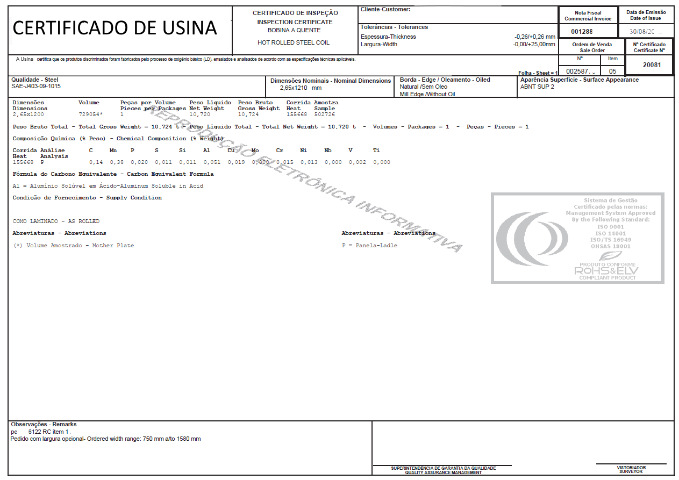
Sabemos que a composição química é um fator importante para as propriedades mecânicas do aço (Alongamento, Limite de Escoamento e de Resistência). Cada aço tem um comportamento diferente na conformação à frio e consequentemente requer um ajuste de máquina também diferente.
Imagine que uma Ordem de Produção vai para a fábrica requisitando vários rolos de fita com composições químicas diferentes umas das outras.
Se o operador não se importar ou desconhecer esse fato, fará uma série de ajustes a cada passagem de emenda. Facilmente evidenciados por empenamento, falhas na solda, riscos, etc. Ou seja, aumento de perdas!
Agora dá para entender o motivo do questionamento do operador experiente no início deste artigo!
Do mesmo modo que foi exposto na parte I, o setor de Programação da Produção deve selecionar as bobinas tanto de largura, como de matéria prima adequada para o processo. Entretanto, havendo variação de composição química ou mesmo na suspeita dessa variação, deve-se agrupá-las e programá-las para o final da montagem (corrida de produção). Sempre abrindo uma nova Ordem de Produção para os casos que há divergências significativas de composição e/ou propriedades mecânicas.
Lembro aqui, que não somente na formação contínua de tubos por processo HFIW, mas também em outros processos como no Corte Longitudinal (slitter), Corte Transversal e Perfilação Contínua, etc., o aspecto “Matéria Prima” interfere diretamente na regulagem do equipamento pelo operador.